Shunda Road, Industrijski park znanosti i tehnologije Lincheng Town -a, Grad Xinghua, provincija Jiangsu


Pretpostavimo da vaša udarna drobilica prožvače puhalice brže nego što ih vaš tim za održavanje može zamijeniti. Niste sami. Za svaki udarni element s vodoravnom osovinom, šipka za puhanje je najskuplji habajući predmet na rotoru, a njegova metalurgija određuje i vaš trošak po toni i vaš raspored zastoja. Ovaj vodič objašnjava obitelji legura, razlike u procesu lijevanja i operativne čimbenike koji odlučuju hoće li set puhalica trajati 50 ili 500 sati.
Što su puhalice i zašto su važne?
Šipke za puhanje za udarnu drobilicu su zamjenjive trošne komponente montirane na rotor udarne drobilice s vodoravnom osovinom (HSI). Dok se rotor vrti velikom brzinom, poluge udaraju u nadolazeću stijenu i bacaju je na udarne pregrade unutar komore za drobljenje. Materijal se lomi pri udaru, a udarne šipke apsorbiraju kontinuiranu abraziju i udarna opterećenja tijekom ciklusa.
Budući da su primarna kontaktna točka sa sirovinom, puhalice su glavni pokretač troškova u svakoj operaciji udarnog drobljenja. Loš odabir legure može udvostručiti vaš budžet za potrošne dijelove, dok neispravan postupak lijevanja može uzrokovati prerano pucanje ili lom koji oštećuje sam rotor. Razumijevanje načina izrade puhala nije neobavezan tehnički detalj; to je razlika između predvidljive proizvodnje i ponavljajućih hitnih popravaka.
Glavni metalurški tipovi puhalica
Nisu sve šipke za puhanje jednake. Ljevaonice formuliraju različite kemijske sastave legura kako bi uravnotežile otpornost na trošenje i žilavost, a svaka formulacija ima određeni radni prozor. Četiri dominantne vrste na tržištu SAD-a su visokokromni čelik, martenzitni čelik, manganski čelik i keramički poboljšani kompoziti.
Visoke kromirane šipke za puhanje
Puhalice s visokim postotkom kroma sadrže visok postotak kroma, obično iznad 20%, koji stvara tvrde kromove karbide u cijeloj mikrostrukturi. To im daje izvrsnu otpornost na habanje u stijenama koje sadrže silicij i recikliranom asfaltu. Kompromis je žilavost: visoka količina kroma je krta i osjetljiva na metal. Zalutala čelična armatura ili svrdlo može puknuti visoku kromiranu šipku u jednom udarcu.
Najbolja uporaba: sekundarno ili tercijarno drobljenje visokoabrazivne sirovine s kontroliranom gornjom veličinom, poput asfalta, granita ili šljunka bogatog kvarcom. Izbjegavajte ove šipke u primarnim primjenama gdje je vjerojatno da će metal koji se ne može drobiti ući u komoru.
Martenzitne puhalice
Šipke za puhanje od martenzitnog čelika toplinski se obrađuju kako bi se proizvela tvrda, žilava martenzitna matrica. Nude značajno bolju otpornost na udarce od visokog kroma, a istovremeno pružaju respektabilan vijek trajanja. Martenzitne legure su zadani izbor za recikliranje betona, ostataka od rušenja i bilo kakvog dodavanja gdje armatura ili žičane mreže predstavljaju realnu opasnost.
Kvaka je u metalurškoj osjetljivosti. Niskougljični martenzitni tipovi zahtijevaju čist proces lijevanja i preciznu toplinsku obradu. Nečistoće ili nepravilno hlađenje mogu smanjiti tvrdoću za nekoliko Rockwellovih C točaka, zbog čega je metoda lijevanja važnija za ovu leguru nego za bilo koju drugu.
Šipke za puhanje od manganskog čelika
Manganski čelik, koji se često naziva Hadfield čelik, najčvršći je dostupni materijal za puhalo. Stvrdnjava se pod udarcem, što znači da površina postaje tvrđa dok upija energiju. To ga čini iznimno otpornim na lomljenje čak i kod vrlo velike količine hrane i teške kontaminacije metalom.
Ali otvrdnjavanje ima svoju cijenu: manganski čelik ima najnižu otpornost na trošenje od četiri vrste u čisto abrazivnim uvjetima. Brzo se troši pri drobljenju finog, zrnastog materijala bez velike udarne energije. Koristite ga za primarno drobljenje mekih do srednje tvrdih stijena poput vapnenca ili tamo gdje bi prevelika količina materijala uništila bilo koju drugu leguru.
Keramikom poboljšane puhalice
Keramikom poboljšane šipke za puhanje kombiniraju kromiranu ili martenzitnu podlogu s umetnutim keramičkim umetcima, obično raspoređenim u obliku saća ili kao stupove od glinice ojačane cirkonijem. Keramička faza pruža izuzetnu otpornost na abrazivno trošenje, dok čelična baza zadržava dovoljno žilavosti da podnese normalna udarna opterećenja.
Ovo je vrhunska opcija za aplikacije s visokim trošenjem. U abrazivnom materijalu kao što je asfalt s visokim sadržajem silicijevog dioksida, keramičko-kompozitne šipke mogu trajati dva do tri puta dulje od standardnog visokog kroma. Početna cijena je veća, ali cijena po toni često ide u korist operatera.
Usporedba na prvi pogled
| Vrsta legure | Otpornost na trošenje | Žilavost | Najbolja veličina hrane | Tramp Metal Tolerancija |
|---|---|---|---|---|
| Visoki krom | visoko | Niska | Mali do srednji | Jadno |
| martenzitni | srednje | dobro | srednje to large | dobro |
| Manganski čelik | Niska to medium | Izvrsno | Veliki do vrlo veliki | Izvrsno |
| Poboljšano keramikom | Vrlo visoko | srednje | Mali do srednji | Pošteno |
Ključni čimbenici koji utječu na vijek trajanja puhala
Odabir prave legure samo je pola jednadžbe. Ista puhaljka može raditi vrlo različito ovisno o tome kako se drobilica puni i radi. Ovdje su varijable koje su najvažnije.
Veličina feeda
Veće čestice hrane stvaraju veće udarne sile kada ih udari rotor. Ako vaša hrana premašuje projektiranu veličinu, potrebna vam je čvršća legura poput martenzita ili mangana. Visoka kromirana šipka u primarnoj ulozi gnječenja otkazat će prerano, ne zato što je abrazija previsoka, već zato što udarno opterećenje premašuje njenu žilavost loma.
Abrazivnost i sadržaj silicija
Stijena s visokim sadržajem kvarca ili SiO₂ daleko je abrazivnija od mekog vapnenca. Kao pravilo, što je veći sadržaj silicijevog dioksida, to puhalica mora biti tvrđa. Za hranu bogatu silicijevim dioksidom, šipke s visokim udjelom kroma ili keramikom jedine su ekonomične opcije. Za mekane, neabrazivne materijale, čvršća legura poput manganskog čelika zapravo može dati bolju ukupnu vrijednost unatoč nižoj tvrdoći.
Sadržaj sitnih čestica i vlaga
Fini materijal u dodavanju ubrzava trošenje djelujući kao abrazivna čestica između puhala i udarnih pregača. Također ublažava udarce, smanjujući naprezanje koje izaziva otvrdnjavanje manganskim čelikom. Visoka vlažnost uzrokuje slične učinke potičući nakupljanje gline. Ako vaša hrana sadrži visok postotak sitnih čestica, razmislite o prethodnom probiru ili prelasku na leguru koja je otpornija na habanje.
Brzina rotora i omjer drobljenja
Veća brzina rotora povećava energiju udara i stopu trošenja. Visoki omjer drobljenja znači više udarnih ciklusa po toni, što također skraćuje život puhala. Operateri koji trebaju određenu gradaciju proizvoda često to postižu pomoću postavki brzine i razmaka, ali te postavke izravno utječu na troškove trošenja. Uvijek postoji kompromis između oblika proizvoda i potrošnje puhala.
Tramp Metal Risk
Svaki tok punjenja koji može sadržavati armaturne šipke, žlice ili alate za bušenje zahtijeva leguru visoke žilavosti. Najbolja praksa je instalirati magnetski separator i detektor metala prije drobilice, ali nijedan sustav nije 100% pouzdan. Ako metalni metal dopre do vaših šipki za puhanje, krhka visoka kromirana šipka se razbije; manganska ili martenzitna šipka obično preživi s lokaliziranim oštećenjima.
Proces lijevanja: zašto određuje kvalitetu puhala
Dvije puhalice s istom nominalnom kemijom mogu raditi potpuno drugačije zbog metode lijevanja. O kemijskom sastavu legure odlučuje se u talini, ali o konačnoj mikrostrukturi, unutarnjoj čvrstoći i kvaliteti površine odlučuje način na koji se rastaljeni metal izlije i skrutne.
Lijevanje u pijesku nasuprot lijevanju s izgubljenom pjenom
Lijevanje u pijesku, posebno oblikovanje u pijesku od smole, tradicionalni je postupak za visokokvalitetne potrošne dijelove. Proizvodi gustu strukturu bez nedostataka s dobrom završnom obradom površine, što je upravo ono što zahtijevaju martenzitni tipovi s niskim udjelom ugljika. Kalupi od smole i pijeska dobro drže svoj oblik i omogućuju kontrolirano hlađenje, smanjujući rizik od mikroskupljanja ili vrućih pukotina.
Pjenasti lijev po izgubljenom modelu, koji se naziva i evaporativni model lijevanja, nudi prednosti u cijeni kalupa i geometrijskoj fleksibilnosti. Izvrstan je za složene oblike i proizvodnju velikih količina standardnih habajućih dijelova. Međutim, uzorak pjene se razgrađuje i oslobađa plin tijekom izlijevanja, što može uzrokovati skupljanje ugljika ili inkluzije u čelicima s niskim udjelom ugljika. Iz tog razloga, iskusni ljevaonici su oprezni u vezi s korištenjem izgubljene pjene za martenzitne puhalice. Savršeno je prikladan za legure s visokim sadržajem kroma i druge formulacije gdje je sadržaj ugljika već visok.
U našoj ljevaonici kombiniramo proces lijevanja u pijesak od smole za potrošne dijelove sa naše izgubljene mogućnosti lijevanja pjene kako bi se odgovarajući postupak prilagodio svakoj leguri. Primjer naše izgubljene proizvodnje pjene je čelični odljevci otporni na habanje za primjenu s visokom abrazivnošću kao što su rešetkaste ploče i dijelovi hladnjaka, koji se suočavaju sa sličnim udarcima i zahtjevima za abrazijom kao i puhalice.
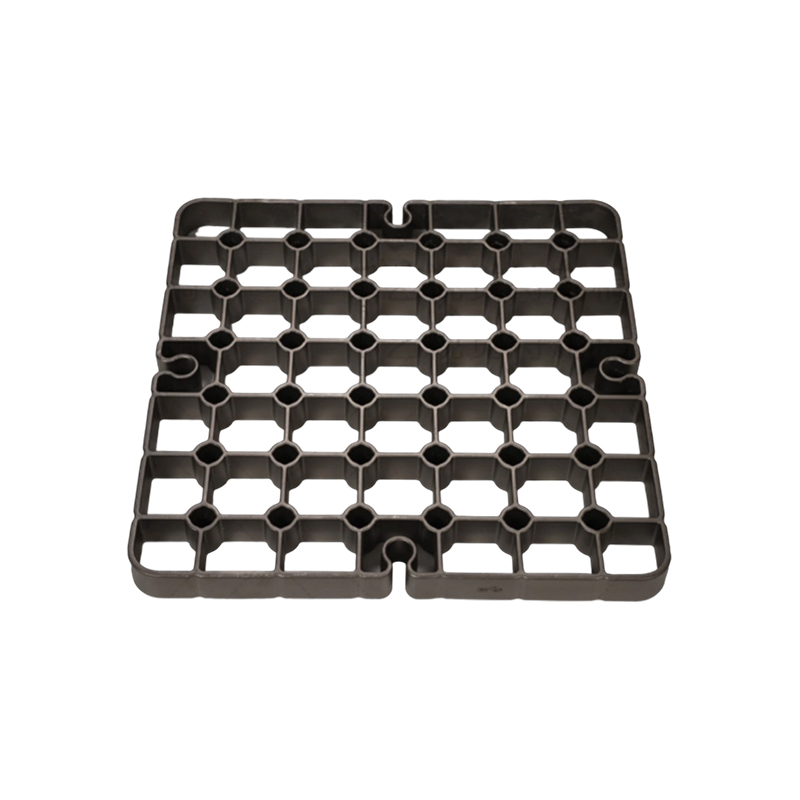
 Lost Foam Casting Grate Cooler Grate Plates Supplier, Company Xinghua Jinniu Machinery Manufacturing Co., Ltd. je dobavljač i tvrtka za rešetke za rashlađivanje rešetki za livenje pjene u Kini, specijalizirana za ... Pogledajte proizvod →
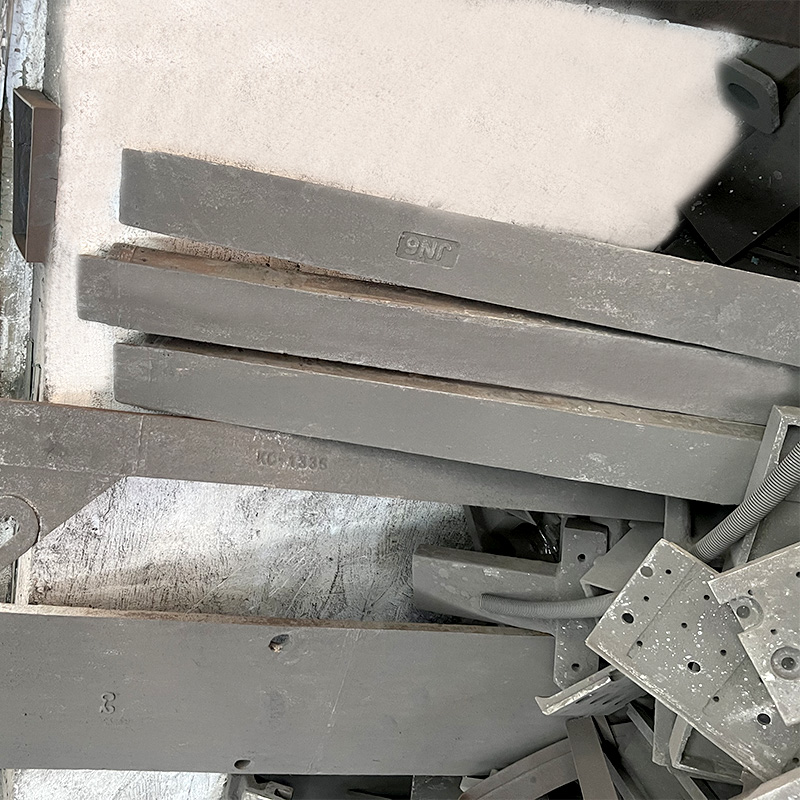
 Proizvođači rješenja za livenje u pijesku od smole, tvornica Xinghua Jinniu Machinery Manufacturing Co., Ltd. je kineski proizvođač i tvornica rješenja za lijevanje smole u pijesku, nudimo veleprodajne izdržljive... Pogledajte proizvod →
Kontrola legura i praksa taljenja
Ljevaonica mora precizno kontrolirati razine ugljika, kroma, molibdena, nikla i titana. Kemija izvan specifikacije za samo nekoliko desetinki postotka može pomaknuti vijek trajanja za 20% ili više. Renomirani dobavljač upotrijebit će spektrometriju optičke emisije za provjeru svakog zagrijavanja prije izlijevanja.
Toplinska obrada
Nakon lijevanja, šipka za puhanje mora se austenitizirati, kaliti i poboljšati kako bi se postigla određena ravnoteža tvrdoće i žilavosti. Toplinska obrada nije generički korak; mora se prilagoditi točno određenoj leguri i obično uključuje specijalizirana učvršćenja. Kada ocjenjujete proizvođača, pitajte o njima rješenja alata za toplinsku obradu i njihovu sposobnost da kontroliraju stope gašenja. Odgovarajuća toplinska obrada može biti razlika između šipke koja se sporo troši i one koja se okrhne ili pukne tijekom rada.
Inspekcija kvalitete
Potražite dobavljača koji provodi ispitivanje tvrdoće svake serije, ultrazvučno ili radiografsko ispitivanje unutarnjih nedostataka i metalografsku inspekciju za potvrdu strukture karbida. Bez tih provjera kupujete kemiju, a ne kvalitetu.
Kako produžiti vijek trajanja puhala
Nakon što se postavi desna šipka za puhanje, nekoliko operativnih postupaka može dramatično produljiti njezin radni vijek.
Koristite reverzibilne i simetrične dizajne
Simetrična puhalica ima identične habajuće površine s obje strane. Kada se vodeći rub istroši do maksimalne granice, šipka se okreće, a neiskorišteni stražnji rub postaje radni rub. To učinkovito udvostručuje životni vijek jedne šipke. Većina ozbiljnih proizvođača puhala nudi ovaj dizajn kao standard.
Rotirajte šipke za puhanje u pravo vrijeme
Zamijenite ili preokrenite šipke prije nego što istrošena ploha dosegne područje stezanja. Predug rad puhalice omogućuje tijelu rotora i stezaljkama da dođu u dodir s dovodom, uzrokujući ozbiljno oštećenje drobilice. Postavite tjedni interval inspekcije i izmjerite profil trošenja jednostavnim mjeračem.
Kontrolirajte feed
Prethodno prosijavanje uklanja sitne čestice koje uzrokuju pretjeranu abraziju. Magnetski separator i detektor metala smanjuju rizik od bačenog metala. Kontrola maksimalne veličine punjenja sprječava preopterećenje puhala energijom za koju nisu dizajnirani.
Uskladite postavke drobilice s materijalom
Prilagodite brzinu rotora i razmak pregače stvarnim svojstvima dovoda. Usitnjavanje mekših materijala pri većim brzinama gubi životni vijek puhala. Nasuprot tome, preslaba brzina za čvrstu stijenu smanjuje učinkovitost drobljenja i uzrokuje trljanje materijala o šipke, što je više abrazivno nego čisti udarac.
Zaključak: odabir pouzdanog dobavljača puhala
Prave puhalice za udarne drobilice kombiniraju ispravnu metalurgiju, proces lijevanja koji osigurava puni potencijal legure i dosljednu kontrolu kvalitete. Započnite karakterizacijom svoje hrane: abrazivnost, veličina hrane, vlaga i rizik od bačenog metala. To će suziti izbor legure. Zatim procijenite dobavljače na temelju njihovog procesa lijevanja i metoda provjere, a ne samo njihove navedene cijene.
Kao profesionalna ljevaonica legiranog čelika otpornog na habanje, Jinniu Casting ima stručnost u metalurgiji i višestruke procese lijevanja potrebne za proizvodnju habajućih dijelova udarne drobilice, uključujući visokoopterećene komponente za lijevanje od legiranog čelika za zahtjevne primjene. Djelujemo pod sustavima upravljanja ISO9001 i ISO14001 s internom spektrometrijom, ispitivanjem tvrdoće i pregledom nedostataka. Ako trebate prilagođenu formulaciju legure ili dosljednu kvalitetu serije za vašu operaciju drobljenja, saznajte više o našim mogućnostima ljevanja i kontaktirajte nas s vašim crtežima potrošnih dijelova i specifikacijama materijala.
 Dobavljač izdržljivih poklopaca ležajeva od centrifugalnog lijeva, tvrtka Xinghua Jinniu Machinery Manufacturing Co., Ltd. je kineski dobavljač i tvrtka za izdržljive poklopce ležajeva za centrifugalno lijevanje, specijalizirana za ... Pogledajte proizvod →