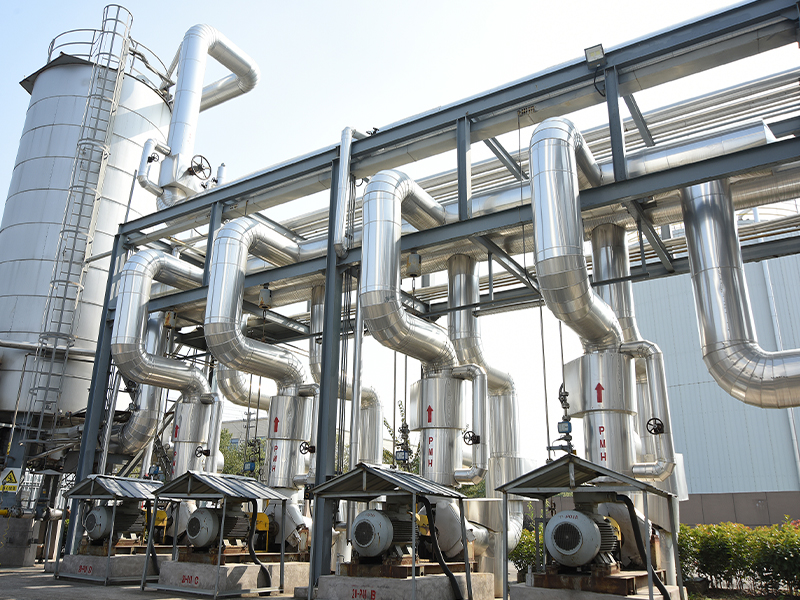
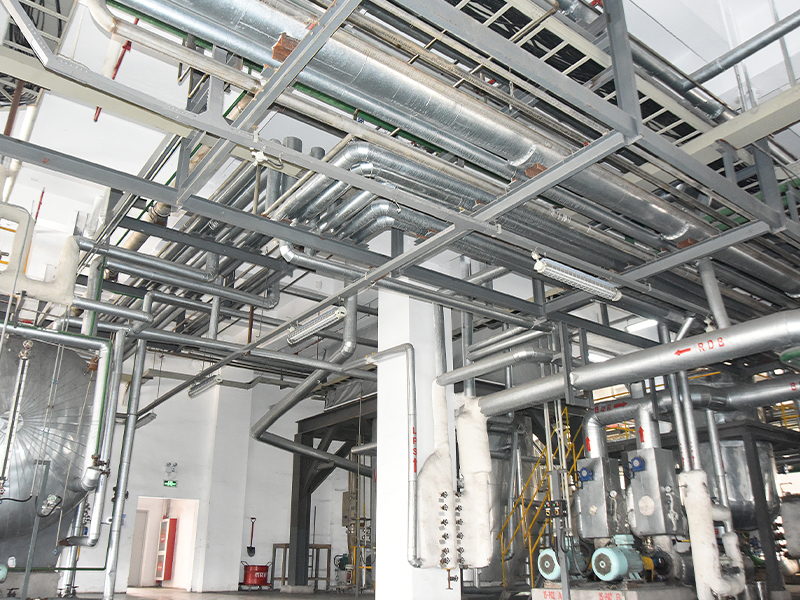
Shunda Road, Industrijski park znanosti i tehnologije Lincheng Town -a, Grad Xinghua, provincija Jiangsu


Toplinska obrada za lijevanje je kontrolirani toplinski ciklus koji se primjenjuje nakon skrućivanja kako bi se modificirala mikrostruktura lijevanog metala i postigla potrebna mehanička svojstva, stanje zaostalog naprezanja i dimenzijska stabilnost. Za većinu čeličnih i visokolegiranih odljevaka, ovo nije dodatna oprema; to je korak koji lijevani dio pretvara u pouzdanu inženjersku komponentu.
Što je toplinska obrada u lijevanju metala?
U svojoj srži, toplinska obrada sastoji se od tri faze: zagrijavanje odljevka na definiranu temperaturu, njegovo držanje tamo tijekom razdoblja poznatog kao "namakanje", a zatim hlađenje kontroliranom brzinom. Brzine zagrijavanja i hlađenja, vršna temperatura i vrijeme namakanja određuju konačnu mikrostrukturu. Za ugljične čelike cilj je obično austenitizacija oko 850-950 °C, nakon čega slijedi namjerno odabran put hlađenja. Za nehrđajuće i superlegure, postupak može uključivati obradu otopinom na višim temperaturama i naknadno starenje da se precipitiraju faze ojačanja.
- Brzina zagrijavanja kontrolirana kako bi se izbjegli toplinski šok i izobličenje.
- Vrijeme namakanja usklađeno s debljinom dijela, a ne samo s težinom dijela.
- Brzina hlađenja odabrana prema traženom proizvodu transformacije: ferit, perlit, bainit ili martenzit.
Zašto je toplinska obrada važna za odljevke?
Toplinska obrada je važna jer transformira lijevanu dendritsku i odvojenu strukturu u ujednačeniju matricu sa čvrstoćom, rastegljivošću i stabilnošću koja se zahtijeva specifikacijom. Bez njega, odljevak zadržava visoko unutarnje naprezanje i lošija mehanička svojstva.
- Ublažavanje zaostalog naprezanja kako bi se spriječilo izobličenje tijekom obrade i servisiranja.
- Poboljšana mehanička svojstva , uključujući vlačnu čvrstoću, granicu tečenja, otpornost na udar i rastegljivost.
- Kontrolirana tvrdoća za otpornost na trošenje ili jednostavnost rezanja.
- Bolja obradivost kroz mekšu, dosljedniju strukturu.
- Dugoročna stabilnost za dijelove izložene visokim temperaturama, kao što su valjci za peći i uređaji za toplinsku obradu.
Uobičajeni postupci toplinske obrade odljevaka
Svaki proces toplinske obrade definiran je vremensko-temperaturnim putem, a izbor među njima određen je željenom konačnom mikrostrukturom i svojstvima. Donja tablica sažima najčešće cikluse za čelične odljevke; točni parametri uvijek ovise o stupnju legure, debljini presjeka i važećim specifikacijama.
| Proces | Tipično područje grijanja | Metoda hlađenja | Glavna namjena |
|---|---|---|---|
| Žarenje | 850-950 °C | Peć hladna | Omekšavanje i obradivost |
| Normaliziranje | 850-950 °C | Zračno hlađenje | Rafiniranost zrna i veća čvrstoća |
| Kaljenje | 850-950 °C | Gašenje uljem, vodom ili polimerom | Stvrdnjavanje |
| Kaljenje | 150-650 °C | Hladiti zrakom ili peći | Ublažavanje naprezanja i podešavanje žilavosti |
| Ublažavanje stresa | 550-650 °C | Polagano hlađenje | Uklanjanje zaostalog naprezanja |
| Otopina tretman starenje | 980–1200 °C 480–900 °C | Ugasiti starost | Precipitacijsko otvrdnjavanje |
Ujednačenost temperature unutar opterećenja je važnija od zadane vrijednosti na regulatoru. Razlika od 10–20 °C između središta i ruba opterećenja može promijeniti konačnu tvrdoću dijela za nekoliko HRC. Zato optimizacija dizajna ladice za toplinsku obradu za ujednačenost temperature peći jedno je od najisplativijih poboljšanja kvalitete koje ljevaonica može napraviti.
Kako odabrati pravi ciklus toplinske obrade
Počnite s potrebnim mehaničkim svojstvima i podacima o leguri, a ne s generičkim receptom. Ovo je posebno važno za odljevke jer na strukturu izlivenu već utječu veličina presjeka i uvjeti hlađenja u kalupu.
Vrsta legure
Tehnički list materijala daje preporučenu temperaturu austenitizacije ili tretmana otopinom. Kemijski sastav i ekvivalent ugljika određuju kaljivost.
Sekcija Geometrija
Teški dijelovi zahtijevaju duže vrijeme namakanja i sporije stope gašenja. Oštrih prijelaza treba se čuvati kontroliranim hlađenjem.
Svojstva cilja
Specifikacija definira tvrdoću, vlačnu čvrstoću, istezanje ili udarnu žilavost. Ciklus mora biti odabran tako da pogodi taj raspon sa stvarnom strukturom bacanja.
Uslužno okruženje
Visokotemperaturne, korozivne ili zahtjevne primjene zahtijevaju posebna razmatranja kao što su stabilizacija, otvrdnjavanje taloženjem ili obrada površine.
Za odljevke koji se koriste u visokotemperaturnim okruženjima, kao što su valjci za peći, komponente peći ili alati za toplinsku obradu, ciklus bi također trebao stabilizirati strukturu protiv dugotrajnog puzanja i oksidacije. Ovdje je važno iskustvo s legurama otpornim na toplinu: ljevaonica koja rutinski lijeva i toplinski obrađuje ove materijale zna kako uravnotežiti snagu i rastezljivost.
Alati za toplinsku obradu: previđena varijabla
Alati za toplinsku obradu izravno utječu na jednolikost zagrijavanja i hlađenja, deformaciju dijelova i šaržnu propusnost, tako da zaslužuju istu inženjersku pozornost kao i program peći.
Košare koje se mogu složiti za dobro opremljene peći
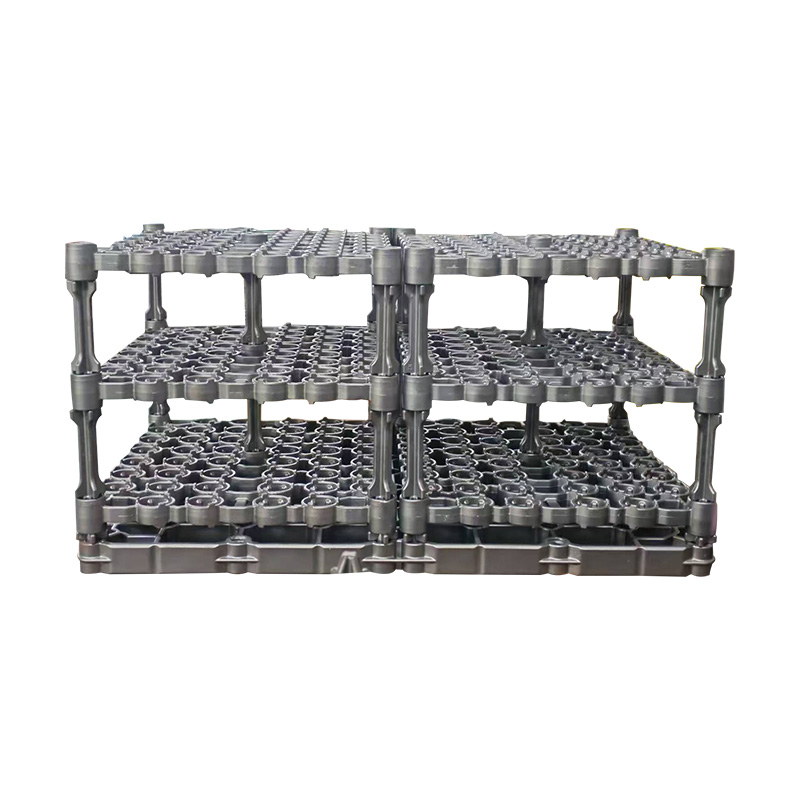
Košara koja se može složiti poboljšava iskorištenje peći i ujednačenost temperature ostavljajući otvorene puteve plina između slojeva. Vertikalne peći tipa bunara uobičajene su za serije malih ili srednjih odljevaka, a stackable well-type furnace basket može se složiti na dvije ili tri razine bez žrtvovanja ujednačenosti temperature.
 OEM/ODM toplinska obrada koja se može slagati jedna na drugu. Dobavljač, tvrtka Kao kineska košara za toplinsku obradu koja se može složiti za dobrog tipa peći dobavljača i OEM/ODM tvrtke, Xinghua Jinniu profesionalna prilagođena toplinska obrada... Pogledajte proizvod →
Bazne ladice i kontrola kontaktne površine
Osnovna ladica sa smanjenom kontaktnom površinom sprječava lokalna vruća i hladna mjesta i kritičan je čimbenik toplinske ujednačenosti. A postolje od lijevanog nehrđajućeg čelika koristi otvore i podignute oslonce kako bi smanjio otisak kontakta dok dio održava stabilnim. Odnos između kontaktnog područja i protoka topline dalje se raspravlja u ovom tehničkom članku dizajn kontaktnog područja bazne ladice .
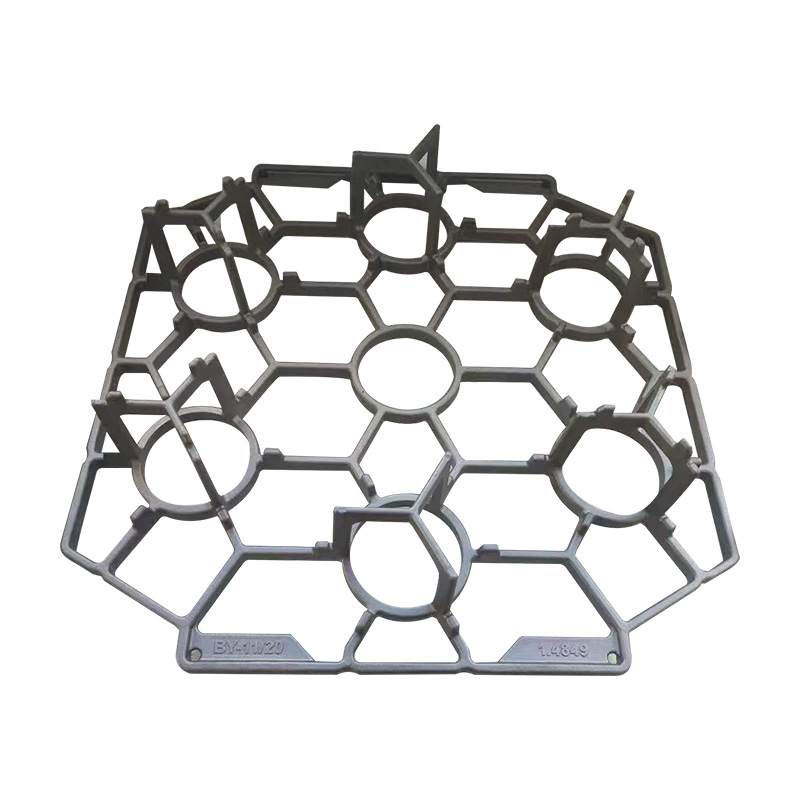 Dobavljač OEM/ODM ladica od nehrđajućeg čelika, tvrtka Kao kineski dobavljač lijevane bazne ladice od nehrđajućeg čelika i OEM/ODM tvrtka, Xinghua Jinniu profesionalna prilagođena bazna ladica od nehrđajućeg čelika. ... Pogledajte proizvod →
Materijalni okviri za složene geometrije
Materijalni okviri podupiru dio na određenim točkama bez blokiranja atmosfere peći, što sprječava progib i poboljšava protok topline. A okvir materijala za opterećenje toplinskom obradom može se dizajnirati tako da odgovara konturi dijela, držeći odljevak u pravilnom obliku dok ostatak površine ostavlja otvorenim za atmosferu peći.
 OEM/ODM dobavljač okvira materijala za toplinsku obradu preciznog lijevanja, tvrtka Kao kineski dobavljač okvira za toplinsku obradu materijala za precizno lijevanje i OEM/ODM tvrtka, Xinghua Jinniu profesionalni prilagođeni Precision Casti... Pogledajte proizvod →
Sva tri rješenja sami su precizni odljevci od nehrđajućeg čelika otpornog na toplinu, proizvedeni pod istom kontrolom kvalitete kao i dijelovi koje nose. Vlastita proizvodnja omogućuje brzo podešavanje geometrije učvršćenja kada kupac uvede novu obitelj dijelova.
Uobičajeni nedostaci toplinske obrade i kako ih izbjeći
Najčešći nedostaci toplinske obrade potiču od neravnomjernog zagrijavanja, nekontroliranog hlađenja ili nestabilnog okruženja peći, a svaki se može spriječiti promjenama procesa i alata.
- Izobličenje uzrokovano neravnomjernim zagrijavanjem ili prebrzim hlađenjem. Ispravno pričvršćivanje i predgrijavanje smanjuju rizik.
- Pucanje zbog velikog toplinskog naprezanja. Smanjite ozbiljnost kaljenja i dizajnirajte oštre unutarnje kutove.
- Oksidacija i dekarburizacija na visokoj temperaturi. Za visokougljične i alatne čelike potrebna je zaštitna atmosfera ili vakuum.
- Neujednačena tvrdoća uzrokovano lošom gustoćom opterećenja ili postavljanjem termoelementa. Ponovno konfigurirajte opterećenje i poboljšajte cirkulaciju plina.
Tijekom vakuumske toplinske obrade, čistoća učvršćenja i sastav materijala također utječu na ponašanje opterećenja pri ispuštanju plinova. The degazacijski učinak posuda za toplinsku obradu pod vakuumom može promijeniti kvalitetu površine obradaka, tako da mnogi vakuumski ciklusi uključuju produljeno držanje kako bi učvršćenje i dijelovi otpustili adsorbirani plin.
Često postavljana pitanja
Jesu li svi odljevci potrebni toplinske obrade?
Ne. Odljevci od sivog željeza često rade kao lijevani, a neki aluminijski dijelovi lijevani su u stanju koje već zadovoljava specifikaciju. Međutim, većini čeličnih odljevaka, odljevaka od nodularnog željeza i visokolegiranih komponenti potreban je najmanje jedan toplinski ciklus kako bi se zadovoljili zahtjevi mehaničkih svojstava.
Koja je razlika između žarenja i normaliziranja?
Žarenjem se odljevak polako hladi u peći, stvarajući meku, feritno-perlitnu strukturu idealnu za strojnu obradu. Normalizacija hladi na zraku, stvarajući finiji perlit i veću čvrstoću. Odaberite normalizaciju kada su vam potrebna bolja mehanička svojstva i žarenje kada vam je potrebna maksimalna mekoća.
Može li se toplinska obrada ponoviti?
Da, ali ne bez rizika. Ponovljeni ciklusi mogu uzrokovati rast zrna, dekarburizaciju površine ili prekomjerno stvaranje kamenca. Ako prvi ciklus promaši ciljanu tvrdoću, dio se često može jednom ponovno toplinski obraditi, ali dobavljač prvo treba procijeniti mikrostrukturu i stanje površine.
Kako kupac može provjeriti da je odljevak pravilno toplinski obrađen?
Zatražite potvrdu o toplinskoj obradi s dijagramima vremena i temperature, rezultatima tvrdoće i, ako je potrebno, podacima o vlačnom ili udarnom ispitivanju. Pouzdan dobavljač također može pokazati dnevnik peći i korišteni standard. Ako se odljevak kasnije iskrivi tijekom strojne obrade, otpuštanje naprezanja je možda preskočeno ili skraćeno.
Najisplativiji način da dobijete ispravnu toplinsku obradu je odabir dobavljača odljevaka koji kontrolira cijeli krug toplinske obrade, uključujući učvršćivanje, šaržno punjenje i provjeru. U tvrtki Xinghua Jinniu Machinery Manufacturing Co., Ltd., toplinska obrada dio je istog sustava kvalitete kao i topljenje, lijevanje i završna obrada, tako da ciklus, alati i podaci o inspekciji ostaju pod istim krovom.